不锈钢沉头孔总是有毛刺?这家汽车零部件厂换刀后不良率降了 90%
做汽车零部件的都知道,不锈钢零件最难搞。材料黏、硬度高,倒角刀一不小心就崩刃,加工出来的沉头孔要么有毛刺,要么角度不对,螺丝装不进去。
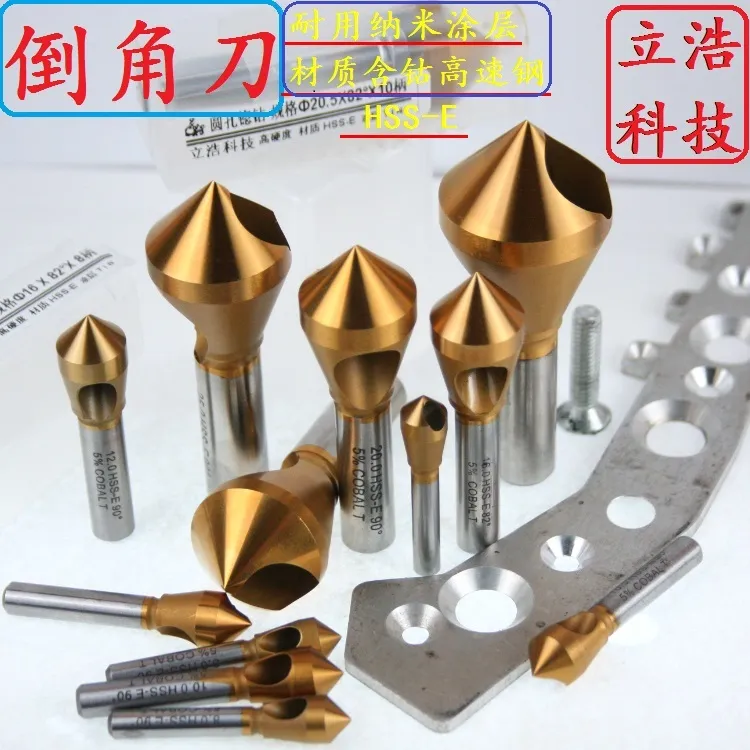
今天这个案例,是宁波一家做汽车内饰件的工厂。他们之前一直用国产普通倒角刀,不良率居高不下。换了立浩的 HSS-E 含钴倒角刀之后,问题全解决了。
客户背景
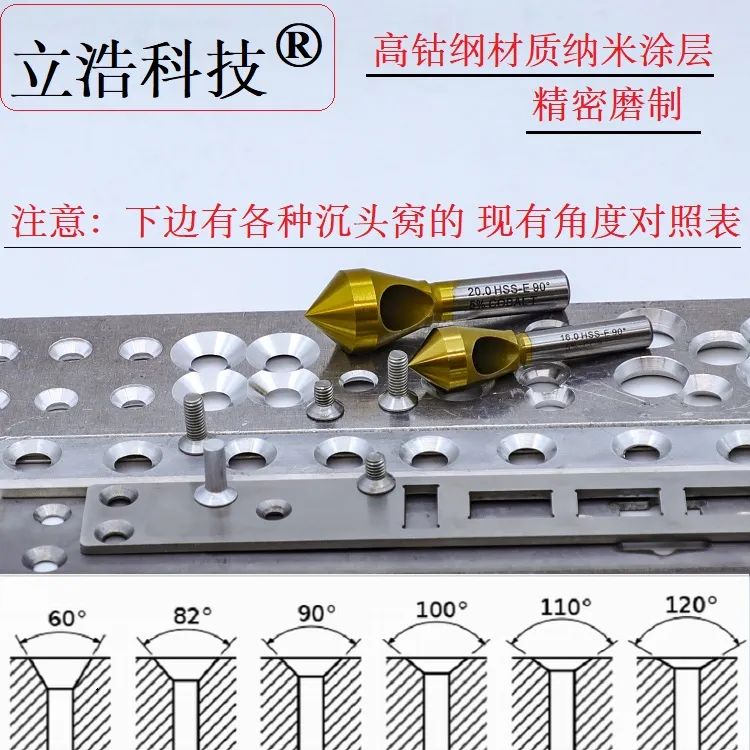
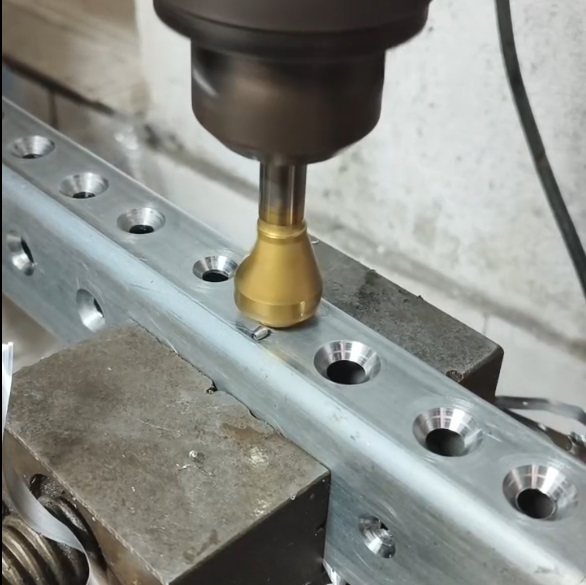
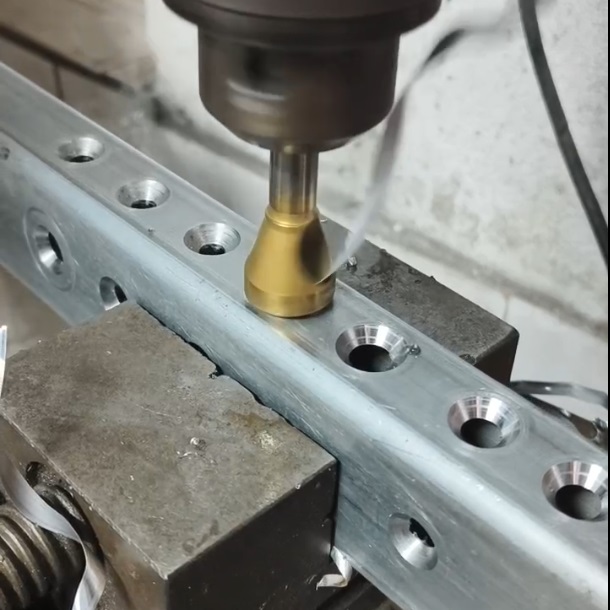
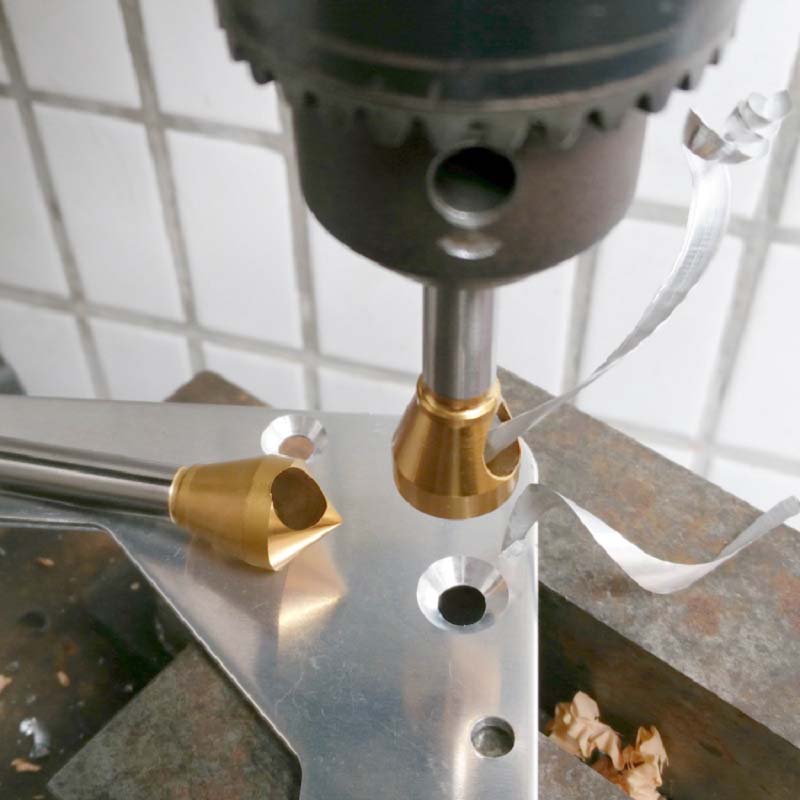
这家厂主要做汽车车门内饰板上的安装孔,材料是 304 不锈钢板,厚度 1.5mm。需要在每个安装孔上加工沉头孔,让 M6 沉头螺丝完全沉进去,表面平整。
他们之前用的是普通高速钢倒角刀,问题一大堆:
寿命短 — 一把刀加工不到 200 个孔就磨损了,刃口变钝,毛刺越来越多
崩刃 — 不锈钢黏刀,切削力大,偶尔崩刃,零件直接报废
角度不准 — 加工几百个之后,刀磨损了,沉头孔角度变小,螺丝头凸出来
不良率一度到了 5%,客户经常投诉。厂里急得不行,到处找替代方案。
我们怎么解决的
客户通过朋友介绍找到我们,先要了 10 支 90° HSS-E 含钴倒角刀试切。
我们给他们推荐的方案是:
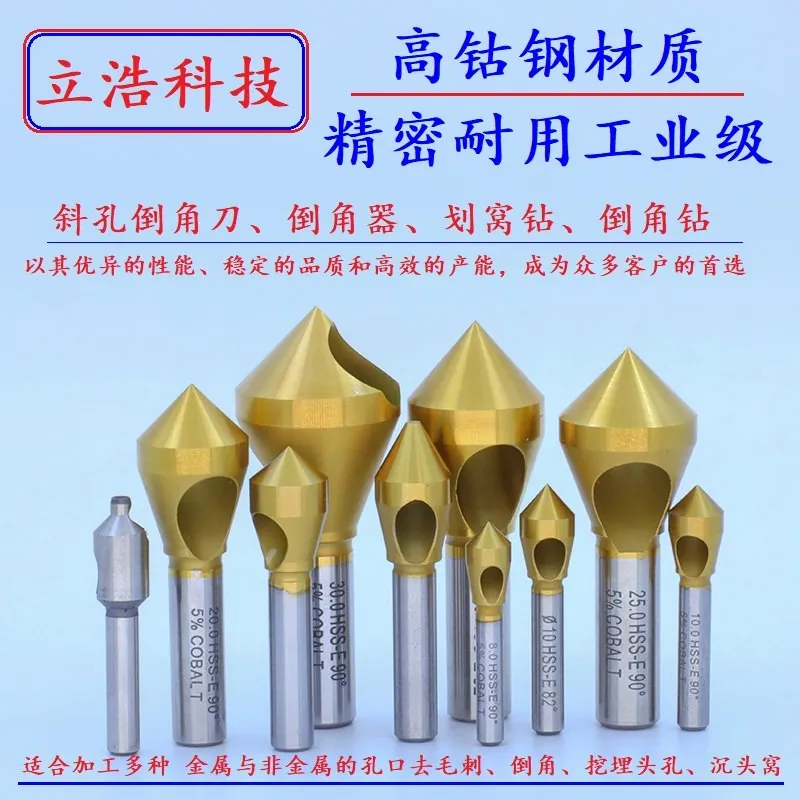
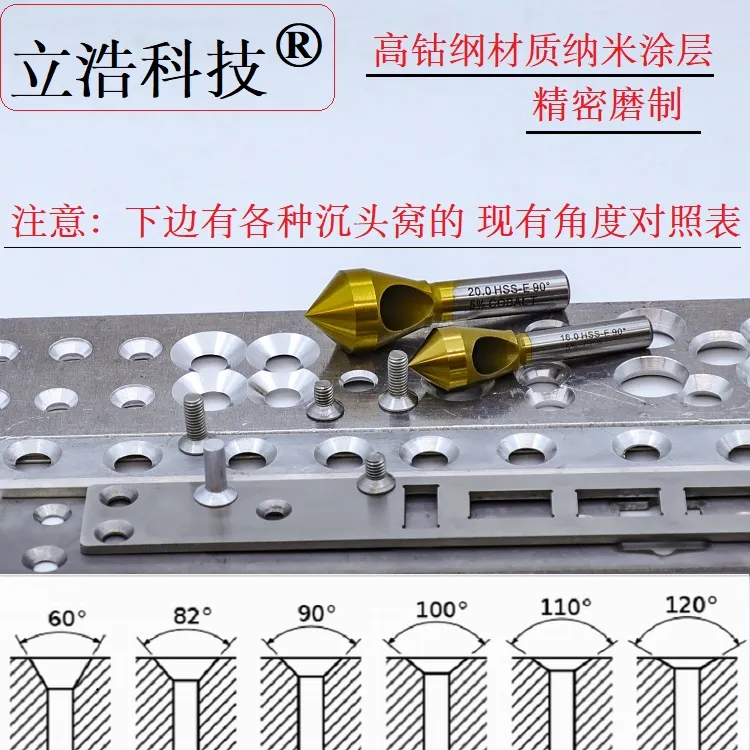
材质:HSS-E 含钴高速钢(Co 5%)
硬度 HRC67,比普通高速钢高一个等级
红硬性好,高速切削时不会软化
韧性也好,加工不锈钢不容易崩刃
涂层:TiAlN 纳米涂层
摩擦系数低,不锈钢不粘刀
耐高温,切削时温度再高也不会粘刀瘤
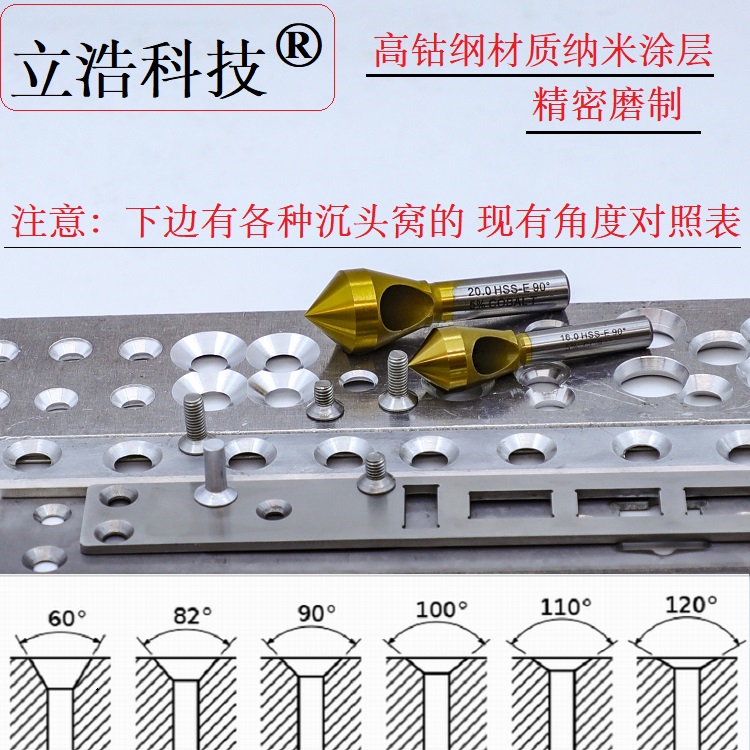
角度:90° 标准角度
适配 M6 沉头螺丝,角度公差 ±0.1°
每支刀出厂前全检,角度、直径都达标
试切效果
客户拿回去上机试,第一天就看出差别了:
寿命从 200 个孔提升到 600 个孔 — 是原来的 3 倍
没有毛刺 — 加工出来的沉头孔光滑,不用二次去毛刺
没有崩刃 — 连续加工一周,刃口完好
不良率从 5% 降到 0.5% — 客户投诉直接没了
他们车间主任算了笔账:虽然立浩的刀单价贵了 70%,但寿命长了 3 倍,少换刀、少报废零件,总成本反而降了 30%。
长期合作
试切满意之后,客户直接下了 200 支的批量订单。现在已经合作两年了,每季度固定补货。
我们还帮他们做了几件事:
根据他们的机床和材料,推荐了最佳转速和进给参数
每批货都附材质证明和检测报告
有一次他们临时加急要 50 支,我们 3 天就发出去了
客户采购说:"找你们买东西省心,不用操心质量,出了问题你们马上解决。"
写在最后
汽车零部件行业对刀具要求高,不是因为钱多,是因为不良成本太高。一个不锈钢零件报废了,不光是材料钱,还有前面几道工序的钱全打水漂。
选倒角刀不能只看单价,要看综合成本—— 寿命多长、不良率多少、换刀 downtime 多少。算下来,一把好刀反而更省钱。
如果你也在做不锈钢零件,也被沉头孔毛刺、崩刃、寿命短这些问题困扰,可以先买几支试试。立浩科技做倒角刀 15 年,汽车、钣金、模具、新能源行业都有成熟方案。
📞 电话 / 微信:15818389531